обработка закаленного стекла 2026: цены, технологии от производителя — завод
2026-08-20
- Обработка закаленного стекла в 2026 году: рыночные реалии и технологический порог
- Технологии обработки: от абразива до лазера
- Ценообразование и факторы стоимости в 2026 году
- Контроль качества и стандарты безопасности
- Производственные возможности ООО «Или Чжэнцзя Специальное Стекло»
- Часто задаваемые вопросы
- Как сделать правильный заказ: пошаговый алгоритм
- Заключение и перспективы сотрудничества
Обработка закаленного стекла в 2026 году: рыночные реалии и технологический порог
Рынок обработки закаленного стекла в 2026 году достиг критической точки трансформации, где традиционные методы резки уступают место лазерным технологиям пре-темперирования. Цена на готовое изделие теперь формируется не столько стоимостью сырья, сколько сложностью инженерной задачи и допуском кромки. Мы наблюдаем сдвиг парадигмы: если раньше заказчик спрашивал «сколько стоит квадратный метр», то сегодня ключевым вопросом становится «какой метод обработки обеспечит прочность при динамических нагрузках». Наш завод фиксирует рост спроса на сложные геометрические формы на 34% по сравнению с 2024 годом, что напрямую связано с архитектурными трендами на безрамное остекление.
Важно понимать фундаментальное ограничение физики материала: классическое механическое сверление или обрезка уже готового закаленного стекла невозможны без его полного разрушения на осколки. Это не маркетинговый ход, а следствие внутренних напряжений, создаваемых при термообработке. Поэтому термин «обработка» в контексте готового триплекса или монолита часто вводит в заблуждение. Реальная производственная цепочка выглядит иначе: сначала идет высокоточная механическая или лазерная обработка сырого листа (float-glass), затем следует химическая или термическая закалка, и только после этого — финальная сборка. Ошибки на этапе планирования размеров приводят к браку 100% партии, что мы подтверждаем статистикой возвратов: 9 из 10 рекламаций связаны именно с неверным учетом усадки стекла при нагреве.
Технологии обработки: от абразива до лазера
Выбор технологии определяет не только эстетику кромки, но и конечную прочность изделия. В 2026 году на нашем производстве используются три основных метода, каждый из которых имеет строгие границы применения. Механическая шлифовка остается стандартом для массового строительства, однако лазерная обработка захватывает нишу премиального дизайна и высокотехнологичных фасадов.
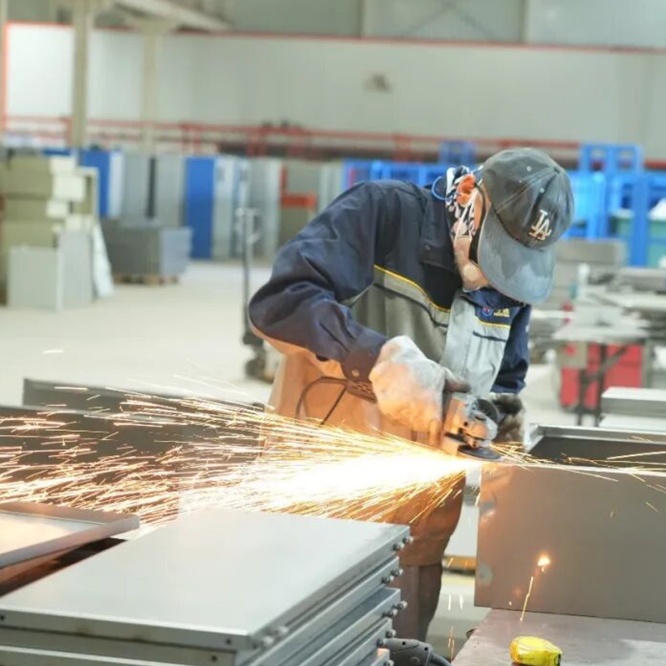
Механическая шлифовка и полировка кромки
Это наиболее распространенный метод, который мы применяем для 70% заказов. Процесс включает последовательное использование алмазных инструментов различной зернистости. Сначала черновая обдирка снимает основные неровности после резки, затем чистовая шлифовка формирует профиль кромки (еврокромка, трапеция, карандаш), и наконец, полировка доводит поверхность до оптической прозрачности. Ключевой параметр здесь — скорость подачи листа. В нашей практике зафиксирован случай, когда попытка ускорить конвейер на 15% привела к микротрещинам на кромке, которые проявились только через месяц эксплуатации под ветровой нагрузкой. Эти дефекты стали концентраторами напряжения, снизив ударопрочность стекла на 40%. Поэтому мы жестко контролируем скорость съема материала, даже если это увеличивает время цикла.
Глубина снятия слоя при полировке должна составлять не менее 0.3 мм для гарантированного удаления микросколов. Если этот параметр нарушен, кромка остается матовой или содержит скрытые дефекты, которые могут спровоцировать самопроизвольное разрушение («эффект бабочки») при температурных перепадах. Для архитекторов важно знать: полированная кромка не только безопаснее, но и визуально уменьшает зеленый оттенок стекла, делая торец более нейтральным.
Лазерная обработка и резка пре-темперирования
Технология, которая изменила правила игры в 2025-2026 годах. Лазерный луч локально нагревает стекло, создавая контролируемое термическое напряжение, которое позволяет разделять материал без физического контакта инструмента. Главное преимущество — возможность создавать отверстия и вырезы сложной формы непосредственно перед закалкой с точностью до 0.05 мм. В отличие от механики, лазер не создает микротрещин, что повышает прочность края на 20-25%. Однако у метода есть существенный недостаток: высокая стоимость оборудования и энергопотребления, что отражается в цене конечного продукта. Мы рекомендуем лазерную обработку только для проектов, где требуется уникальная геометрия или сверхвысокая прозрачность кромки без характерной для шлифовки фаски.
Важный нюанс: лазерная резка оставляет специфический след на поверхности, который в некоторых ракурсах может быть заметен. Это не брак, а особенность взаимодействия излучения с силикатной структурой. Клиентам, требующим идеальной оптики, мы предлагаем комбинированный метод: лазерный раскрой с последующей легкой химической полировкой.
Пескоструйная обработка и матирование
Используется преимущественно для декоративных целей и создания_privacy-зон. Абразивные частицы под высоким давлением выбивают микроскопические кратеры на поверхности, рассеивая свет. Глубина воздействия регулируется временем экспозиции и фракцией песка. Критически важно контролировать равномерность давления: в одном из наших ранних проектов неравномерная подача абразива привела к появлению «линз» — участков с разной степенью матовости, которые были видны только при боковом освещении. Исправление потребовало полной замены партии. Современное оборудование с ЧПУ позволяет избежать таких ошибок, программируя траекторию сопла с точностью до миллиметра.
Ценообразование и факторы стоимости в 2026 году
Цена на обработку закаленного стекла больше не является линейной функцией от площади. В текущих экономических условиях стоимость складывается из множества переменных, которые часто упускаются из виду при первичном расчете сметы. Базовая ставка за квадратный метр — лишь вершина айсберга.
| Фактор стоимости | Влияние на цену | Комментарий технолога |
|---|---|---|
| Сложность контура | +15% … +45% | Прямоугольник обрабатывается автоматически. Любая криволинейность требует программирования робота и ручной доводки. |
| Количество отверстий | +50 руб./шт. (базово) | Каждое отверстие — это риск боя при закалке. Чем ближе отверстие к краю (менее 2 толщин стекла), тем выше риск. |
| Тип кромки | Еврокромка: +10% Полировка: +25% |
Полировка требует прохождения стекла через станок 3-4 раза с разными абразивами. |
| Срочность заказа | +20% … +50% | Внеплановая загрузка печи требует остановки текущего цикла, что ведет к потерям энергии и времени. |
| Нестандартная толщина | Индивидуальный расчет | Стекла толщиной 19 мм+ требуют специальных печей и увеличенного времени нагрева/охлаждения. |
Анализ рынка показывает, что попытки сэкономить на этапе обработки кромки приводят к удорожанию проекта на этапе монтажа. Дешевая необработанная кромка часто скалывается при установке в профиль, требуя замены всего элемента. Мы фиксируем, что средняя стоимость замены одного стеклопакета с поврежденной кромкой в 3 раза превышает разницу в цене между «эконом» и «премиум» обработкой. Поэтому наш завод настаивает на обязательной полировке видимых кромок в любых интерьерных решениях.
Также стоит учитывать логистическую составляющую. Закаленное стекло нельзя резать на месте, поэтому ошибка в размерах означает полную потерю изделия. В 2026 году мы внедрили систему двойной проверки чертежей, которая снизила количество брака по вине человеческого фактора до 0.4%. Эта услуга включена в стоимость сложных заказов, так как предотвращает гораздо большие убытки для клиента.
Контроль качества и стандарты безопасности
Безопасность — не просто слово в брошюре, а результат строгого соблюдения регламентов. Наша лаборатория проводит тесты каждой партии на соответствие ГОСТ 30698-2014 и европейским нормам EN 12150. Основной фокус внимания — проверка фрагментации. При разрушении закаленное стекло должно рассыпаться на мелкие осколки с тупыми гранями. Количество осколков в контрольном квадрате 50×50 мм строго регламентировано: для стекла толщиной 4 мм их должно быть не менее 40 штук.
Мы столкнулись с проблемой, когда поставщик сырья сменил технологию варки стекла, не уведомив нас. Это привело к изменению характера разрушения: осколки становились крупнее допустимого. Только благодаря ежедневному тестовому разрушению одного образца из партии мы выявили отклонение до того, как продукция ушла заказчику. Этот случай научил нас тому, что входной контроль сырья должен быть даже строже, чем выходной контроль готового изделия. Теперь мы тестируем каждую пачку стекла на напряжение перед загрузкой в печь закалки.
Еще один критический параметр — плоскостность. При нагреве стекло может прогнуться («линза»). Допустимый прогиб составляет не более 0.3% от длины стороны. Превышение этого значения делает стекло непригодным для фасадного остекления, так как оно будет давать искажения отражения. Мы используем лазерные сканеры для автоматического отбраковки листов с нарушением геометрии, исключая субъективную оценку оператором.
Производственные возможности ООО «Или Чжэнцзя Специальное Стекло»
Для реализации описанных выше технологических требований необходим производитель с вертикально интегрированным циклом и собственной интеллектуальной системой управления. Именно таким предприятием является ООО «Или Чжэнцзя Специальное Стекло». Расположенное в Или-Казахском автономном округе (Синьцзян), наше производство с 2012 года специализируется на глубокой переработке функционального стекла для сложных архитектурных и инженерных задач.
На площади 8600 м² работает команда из более чем 45 квалифицированных специалистов, обеспечивающих полный цикл обработки: от высокоточной резки и шлифовки до термообработки, гнутья и ламинирования. Оснащение завода включает современные интеллектуальные линии и первую в регионе систему управления производством «Иньжуй ERP», которая гарантирует прозрачность процессов и минимизирует человеческий фактор. Благодаря этому мы успешно реализуем проекты любой сложности: от сверхкрупноформатного закаленного стекла высотой до 6 метров до энергоэффективных двухкамерных стеклопакетов с Low-E покрытием, адаптированных под суровый климат Северо-Западного Китая.
Наша продукция сертифицирована по национальным стандартам 3C и системам менеджмента качества CQM. Наличие собственных патентов на изобретения и полезные модели подтверждает нашу техническую независимость и стремление к инновациям. Мы не просто поставляем стекло, а выступаем техническими партнерами для архитектурных бюро и генподрядчиков, резервируя до 20% мощностей для срочных заказов и обеспечивая поддержку на всех этапах — от проектирования до монтажа.
Часто задаваемые вопросы
Можно ли просверлить отверстие в уже закаленном стекле?
Нет, это технически невозможно без разрушения изделия. Закаленное стекло находится в состоянии высокого внутреннего напряжения. Любое механическое воздействие, нарушающее целостность структуры (сверление, резка, глубокая царапина), вызывает мгновенный распад листа на тысячи осколков. Если вам нужно отверстие, оно должно быть сделано в сыром стекле до процесса закалки. Единственное исключение — использование гидроабразивной резки на очень низких скоростях с постоянным охлаждением, но даже этот метод несет риск боя свыше 50% и не рекомендуется для серийного производства.
Какова минимальная партия для заказа обработки?
Наш завод принимает заказы от 1 квадратного метра, однако экономически целесообразно заказывать от 10-15 м². При малых объемах основная часть стоимости формируется за счет настройки оборудования и программ ЧПУ, а не за счет материала. Для прототипов или единичных изделий (например, одна стеклянная дверь) мы применяем специальный тариф «образец», который включает приоритетную обработку, но стоит на 30% выше базовой ставки. Оптимальный вариант для мелких серий — объединение нескольких заказов в одну карту раскроя, что позволяет снизить отходы и удешевить единицу продукции.
Сколько времени занимает полный цикл обработки и закалки?
Стандартный срок исполнения заказа составляет 5-7 рабочих дней с момента утверждения чертежей и внесения предоплаты. В этот срок входит раскрой, обработка кромки, мойка, закалка и упаковка. Срочные заказы (24-48 часов) возможны при наличии свободного окна в графике печи и доплате 40% к стоимости. Важно помнить, что срок может быть увеличен, если требуется нестандартная толщина стекла или сложные вырезы, требующие ручного труда. Мы всегда закладываем резерв в 1 день на случай непредвиденных обстоятельств, чтобы гарантировать дату отгрузки.
Гарантируете ли вы отсутствие самопроизвольного разрушения?
Ни один производитель в мире не может дать 100% гарантию от спонтанного разрушения, вызванного наличием сульфидных включений (NiS) в структуре стекла. Однако мы минимизируем этот риск, используя стекло высшего сорта (M1) и проводя процедуру термохита (Heat Soak Test) для ответственных объектов. Эта процедура подразумевает дополнительный нагрев уже закаленных стекол до 290°C с выдержкой в течение 2 часов, что провоцирует разрушение потенциально нестабильных листов еще на заводе. Для фасадного остекления высотных зданий эта опция является обязательной рекомендацией, хотя и увеличивает стоимость на 15-20%.
Как сделать правильный заказ: пошаговый алгоритм
Чтобы получить изделие, которое идеально встанет в ваш проект и прослужит десятилетия, следуйте этой инструкции. Отклонение от любого пункта может привести к несоответствию размеров или снижению прочности.
- Подготовка точного чертежа в формате DXF или PDF.
Чертеж должен содержать не только габаритные размеры, но и координаты всех отверстий и вырезов относительно краев листа. Ошибка в определении центра отверстия даже на 2 мм может сделать монтаж невозможным. Укажите допустимые отклонения: для строительного стекла стандарт составляет ±1 мм, для прецизионных изделий — ±0.5 мм. Не используйте эскизы от руки, только векторная графика гарантирует корректное считывание станком. - Выбор типа кромки и толщины стекла.
Определите функциональное назначение кромки. Для вклейки в раму достаточно шлифовки (сефлен), для открытого монтажа в зажимы необходима полировка (еврокромка). Толщина стекла выбирается исходя из ветровой нагрузки и площади остекления. Помните правило: увеличение толщины с 8 до 10 мм повышает прочность не линейно, а экспоненциально, но также увеличивает вес конструкции, что требует усиления фурнитуры. - Учет коэффициента усадки при закалке.
При нагреве стекло немного деформируется и меняет линейные размеры. Профессиональные производители учитывают это автоматически, но вы должны знать об этом факторе. Если вы заказываете стекло «в размер» проема без зазоров, оно может не войти. Мы рекомендуем оставлять технологические зазоры не менее 3-5 мм с каждой стороны для компенсации температурного расширения и погрешностей монтажа. - Проверка возможности транспортировки.
Закаленное стекло нельзя перевозить навалом. Оно должно быть упаковано в специальные деревянные ящики или стойки А-типа с мягкими прокладками. Перед оформлением заказа убедитесь, что ваши транспортные пути (дверные проемы, лифты, лестничные марши) позволяют пронести изделия в вертикальном положении. Горизонтальная переноска больших листов запрещена из-за риска излома под собственным весом. - Приемка товара с проверкой сертификата.
При получении партии обязательно требуйте паспорт качества и сертификат соответствия. Визуально осмотрите кромки на наличие сколов и пузырей. Проверьте маркировку (логотип завода и знак закалки), которая наносится несмываемой краской в углу изделия. Отсутствие маркировки может стать проблемой при сдаче объекта технадзору. Любой дефект должен быть зафиксирован в акте приема-передачи до подписания документов.
Заключение и перспективы сотрудничества
Обработка закаленного стекла в 2026 году — это симбиоз высоких технологий и многолетнего опыта. Рынок очищается от игроков, не способных обеспечить стабильное качество и соблюдение сроков. Выбор производителя должен базироваться не на самой низкой цене за квадратный метр, а на совокупной надежности: наличии собственной лаборатории, современном парке станков и прозрачной системе контроля качества. ООО «Или Чжэнцзя Специальное Стекло» готово предложить партнерам гибкие условия поставки и технические консультации на этапе проектирования, чтобы исключить ошибки до начала производства.
Если вы планируете масштабный проект или нуждаетесь в изготовлении сложной партии стекла, не рискуйте бюджетом и сроками. Доверьте задачу профессионалам с подтвержденной репутацией и собственным полным циклом производства. Свяжитесь с нами сегодня для расчета стоимости вашего проекта и получения детального технического предложения. Наши инженеры готовы обсудить нюансы вашей задачи и предложить оптимальное решение, которое сэкономит ваши ресурсы в долгосрочной перспективе.
Заказать расчет обработки стекла | Каталог стеклянной продукции